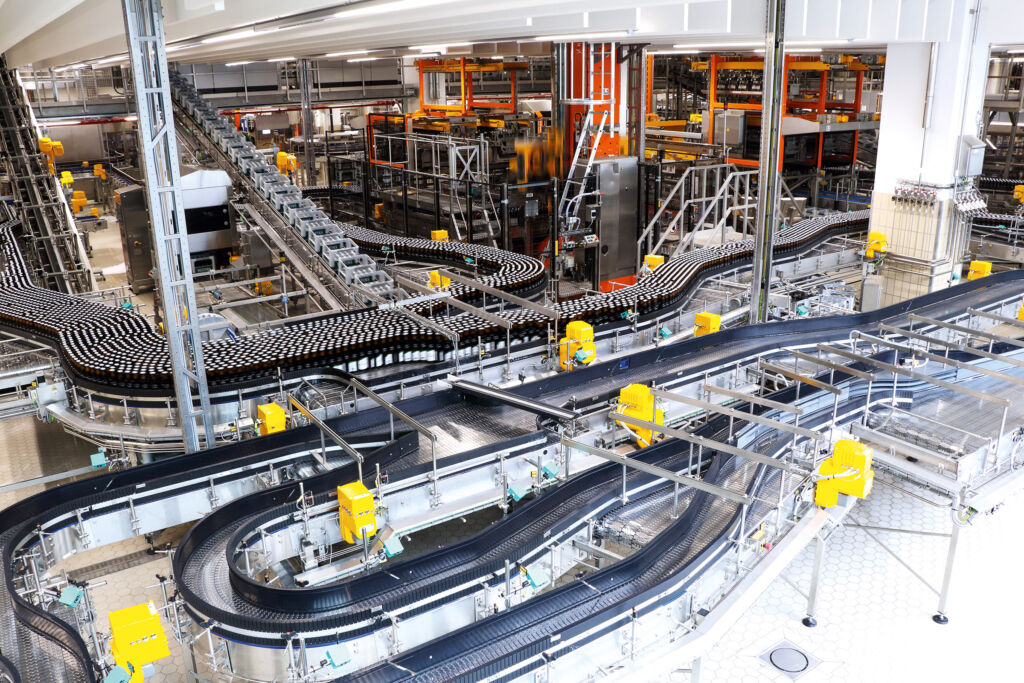
Neben dem klassischen Pilsener bietet Veltins heute auch Spezialitäten, Biermischgetränke, Fassbrausen und alkoholfreie Varianten innerhalb der Marke an. Zuletzt kam ein helles Lagerbier hinzu, das gezielt eine junge, urbane Zielgruppe anspricht. Um diese Vielfalt bei steigenden Absatzzahlen effizient produzieren zu können, investierte das Unternehmen in zwei neue Abfülllinien mit einer kombinierten Kapazität von 130.000 Flaschen pro Stunde. Das Betriebsgelände am Ortsrand von Meschede-Grevenstein bot dazu allerdings zunächst keinen Platz. Erst nach aufwendigen Sprengarbeiten – 50.000m³ Fels wurden entfernt – entstand Raum für einen mehrgeschossigen Gebäudekomplex.
Auch bei der Wahl der Antriebstechnik spielte die Flächeneffizienz eine entscheidende Rolle. „In Anlage 5 arbeiten rund 600 Antriebe, davon ca. 360 Movigear Performance, in der Anlage 6 etwa 550 Antriebe, davon ca. 270 Movigear Performance“, erläutert Peter Peschmann, Geschäftsführer Technik bei Veltins und ergänzt: „Für klassische Schaltschranktechnik hätten wir schlicht keinen Platz gehabt.“ Zudem würden die umfangreichen Kabelverbindungen zwischen Schaltschrank und Motoren zusätzliche Fläche beanspruchen. Die Entscheidung war daher schnell getroffen: Veltins setzt bei den neuen Abfüllanlagen schwerpunktmäßig auf dezentrale Antriebstechnik.
Bewährtes Antriebskonzept
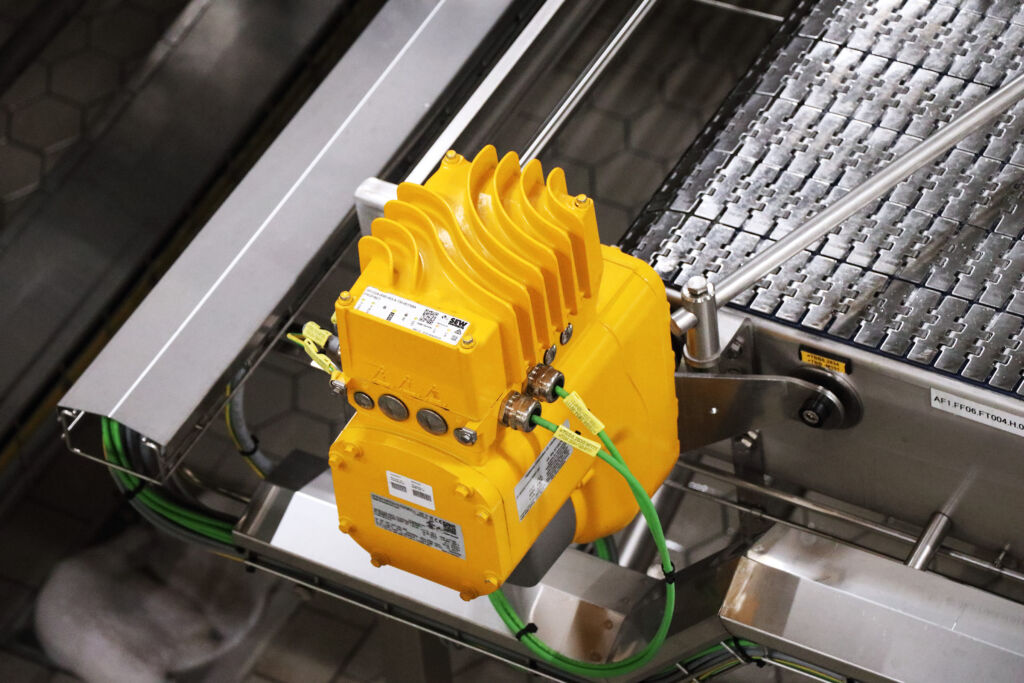
Bereits bei der älteren Anlage 4 hatte die Brauerei positive Erfahrungen mit dieser Technologie sammelte: 2008 brachte SEW-Eurodrive die Movigear-Antriebe auf den Markt. Mit ihrem vollständig geschlossenen, glatten Gesamtdesign ohne Lüfter entsprachen sie den Hygienic-Design-Richtlinien, punkteten aber vor allem mit einem Energieeinsparpotenzial bis zu 50 Prozent gegenüber herkömmlichen Asynchronmotoren. Tatsächlich war die Abfülllinie damals die erste Anwendung der Movigear-Antriebe in der Getränkeindustrie und somit eine echte Pilotanlage, bei der sich die Brauerei auch erstmals für ein dezentrales Antriebskonzept entschied: „Wir haben keine Angst, neue Technologien einzusetzen“, erläutert Peschmann die Philosophie von Veltins bei Neuinvestitionen. „Da unsere Anlagen mehrere Jahrzehnte laufen, verwenden wir keine Produkte, bei denen absehbar ist, dass sie in vielleicht zehn Jahren abgekündigt werden. Wir setzen lieber auf die neueste Technik.“ Zurecht, wie sich zeigte: Seit 2009 läuft die Anlage zuverlässig – zunächst mit Feldtestgeräten, seit 2011 dann mit den Serienvarianten. Auch der häufigen und intensiven Reinigung der Anlagen trotzt die dezentrale Technik – Probleme mit der Dichtheit der Antriebseinheiten gibt es nicht.
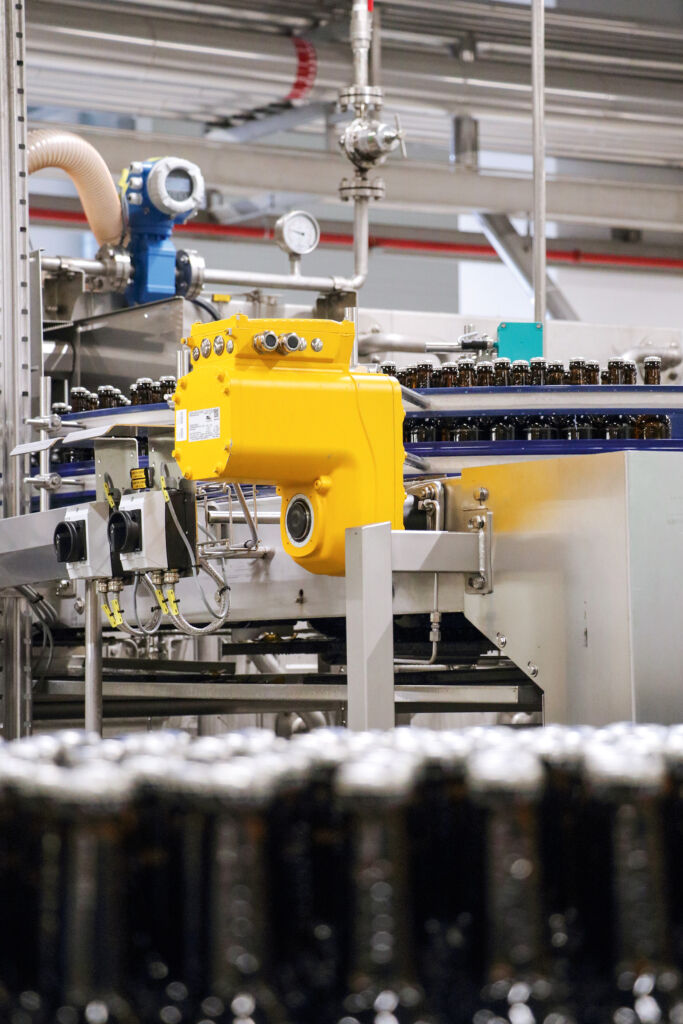
Daher war für Veltins klar, dass die Linien 5 und 6 wieder mit der neuesten Generation der dezentralen Antriebe von SEW-Eurodrive realisiert werden. Die Antriebseinheit Movigear Performance ist Teil des Automatisierungsbaukastens Movi-C und besteht aus einem dezentralen Umrichter, einem permanent erregten Synchronmotor und einem Getriebe. Diese drei Kernkomponenten befinden sich in einem kompakten Aluminium-Druckgussgehäuse im Hygenic Design. Der Antrieb ist in zwei Baugrößen und drei Leistungsklassen verfügbar – bei Veltins werden beide Baugrößen in den Drehmomentklassen 200 oder 400Nm eingesetzt.
Überlastfähig und elektrodynamisch gehemmt
Durch die hohe Überlastfähigkeit der Antriebe bis 300 Prozent vermeidet man nicht nur eine Überdimensionierung im statischen Betrieb, sondern kann auch die installierte Größe der notwendigen Versorgungsinfrastruktur reduzieren. Peter Peschmann erklärt: „Wir haben auf den Sammelbändern bis zu drei oder vier Paletten mit Flaschen stehen – das ist schon ein ordentliches Gewicht. Wenn da bei der Auslegung mit Standardantrieben ein Fehler passiert, dann hat man ein Problem. Die Movigear-Performance-Antriebe bieten mit ihrer Überlastfähigkeit ein hohes Maß an Sicherheit, z.B. beim Anfahren der Abfüllanlage.“
Sven Waskönig, der für Veltins zuständige Kundenbetreuer aus dem Drive Office Dortmund von SEW-Eurodrive, ergänzt: „Zudem benötigt Movigear Performance keine mechanische Bremse. Wo eine Bremswirkung erforderlich ist, setzen wir den Antrieb mit DynaStop ein. Das ist eine elektrodynamische Hemmung.“ Diese Funktion ermöglicht den Aufbau eines drehzahlabhängigen Drehmoments, das der Drehbewegung entgegenwirkt. Im zulässigen Betriebsbereich verhindert dieses Drehmoment eine übermäßige Beschleunigung der Motorwelle durch eine externe Kraft (z.B. Absinken an Steigstrecken). Der Wegfall einer mechanischen Bremse senkt nicht nur die Kosten und minimiert Verschleiß, sondern bringt auch Vorteile bei der Robustheit und Reinigung der Antriebe.
Natürlich hatte Veltins auch bei den neuen Antriebseinheiten die Energieeffizienz im Blick: Die integrierten Motoren sind der Effizienzklasse IE5 zugeordnet. Zur Bewertung des gesamten Antriebssystems berücksichtigt die IES-Klassifizierung den Systemansatz aus Motor und Umrichter. Demnach liegt die Verlustleistung der Antriebseinheit Movigear Performance sogar bis 50 Prozent unterhalb der effizientesten Klassifizierung IES2.
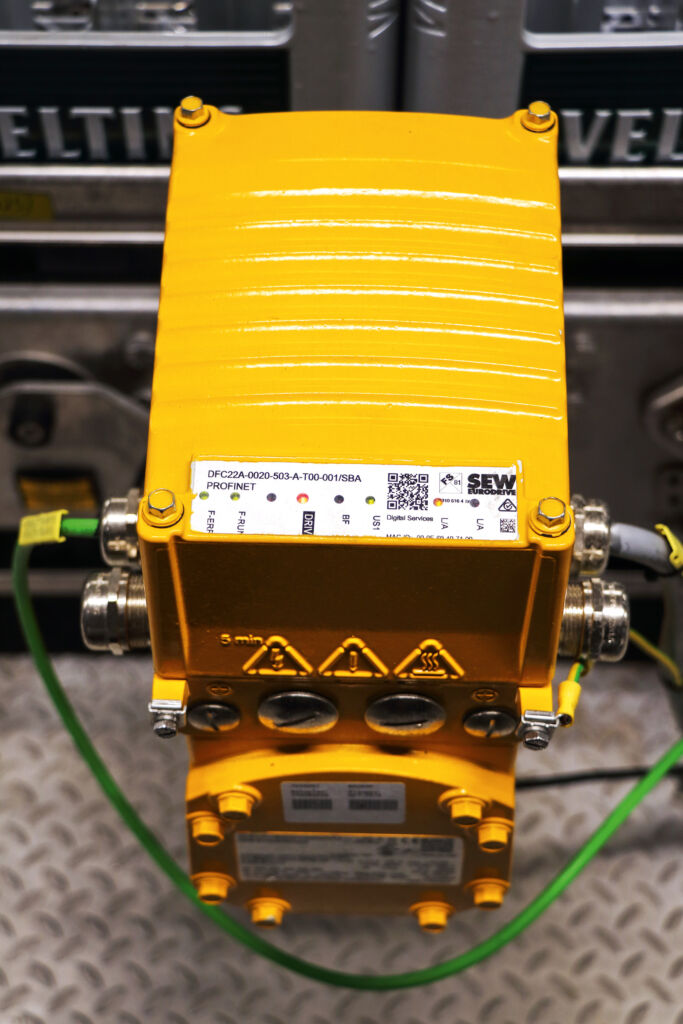
Platz sparen und Inbetriebnahme verkürzen
Gemeinsam mit SEW-Eurodrive wurde ein Antriebskonzept für die beiden Abfüllanlagen erarbeitet und mit dem Anlagenhersteller Krones umgesetzt. Mit Ausnahme eines Pasteurs arbeiten in beiden Linien die gleichen Maschinen. Um allerdings die hohe Leistung von 80.000 Flaschen pro Stunde meistern zu können, wurden in Linie 5 fast alle Maschinen doppelt verbaut – also zwei Füller, zwei Etikettiermaschinen, zwei Inspektionsmaschinen, zwei Einpacker und je zwei Ent- und Belader. „Dadurch sind die Rüstzeiten bei einem Produktwechsel geringer und wir erreichen eine wesentlich höhere Flexibilität“, so Peschmann. „Allerdings benötigen wir dadurch auch rund 30 bis 40 Prozent mehr Antriebe für den Flaschen- und Gebindetransport.“ Entsprechend multipliziert sich auch noch einmal der Platzvorteil durch die dezentrale Antriebstechnik. SEW-Experte Waskönig ergänzt: „Statt der komplexen Kabelwege zwischen Schaltschrank und Motor müssen bei der dezentralen Technik nur die 400-V-Leitung und der Feldbus an den Antrieb angeschlossen werden. Das reduziert nicht nur den Platzbedarf, sondern auch den Installationsaufwand der Antriebstechnik sowie die Inbetriebnahmezeit.“ Zudem entfalle auch der Aufwand für die Produktion und den Aufbau der Schaltschränke – und damit ein großer Kostenfaktor.