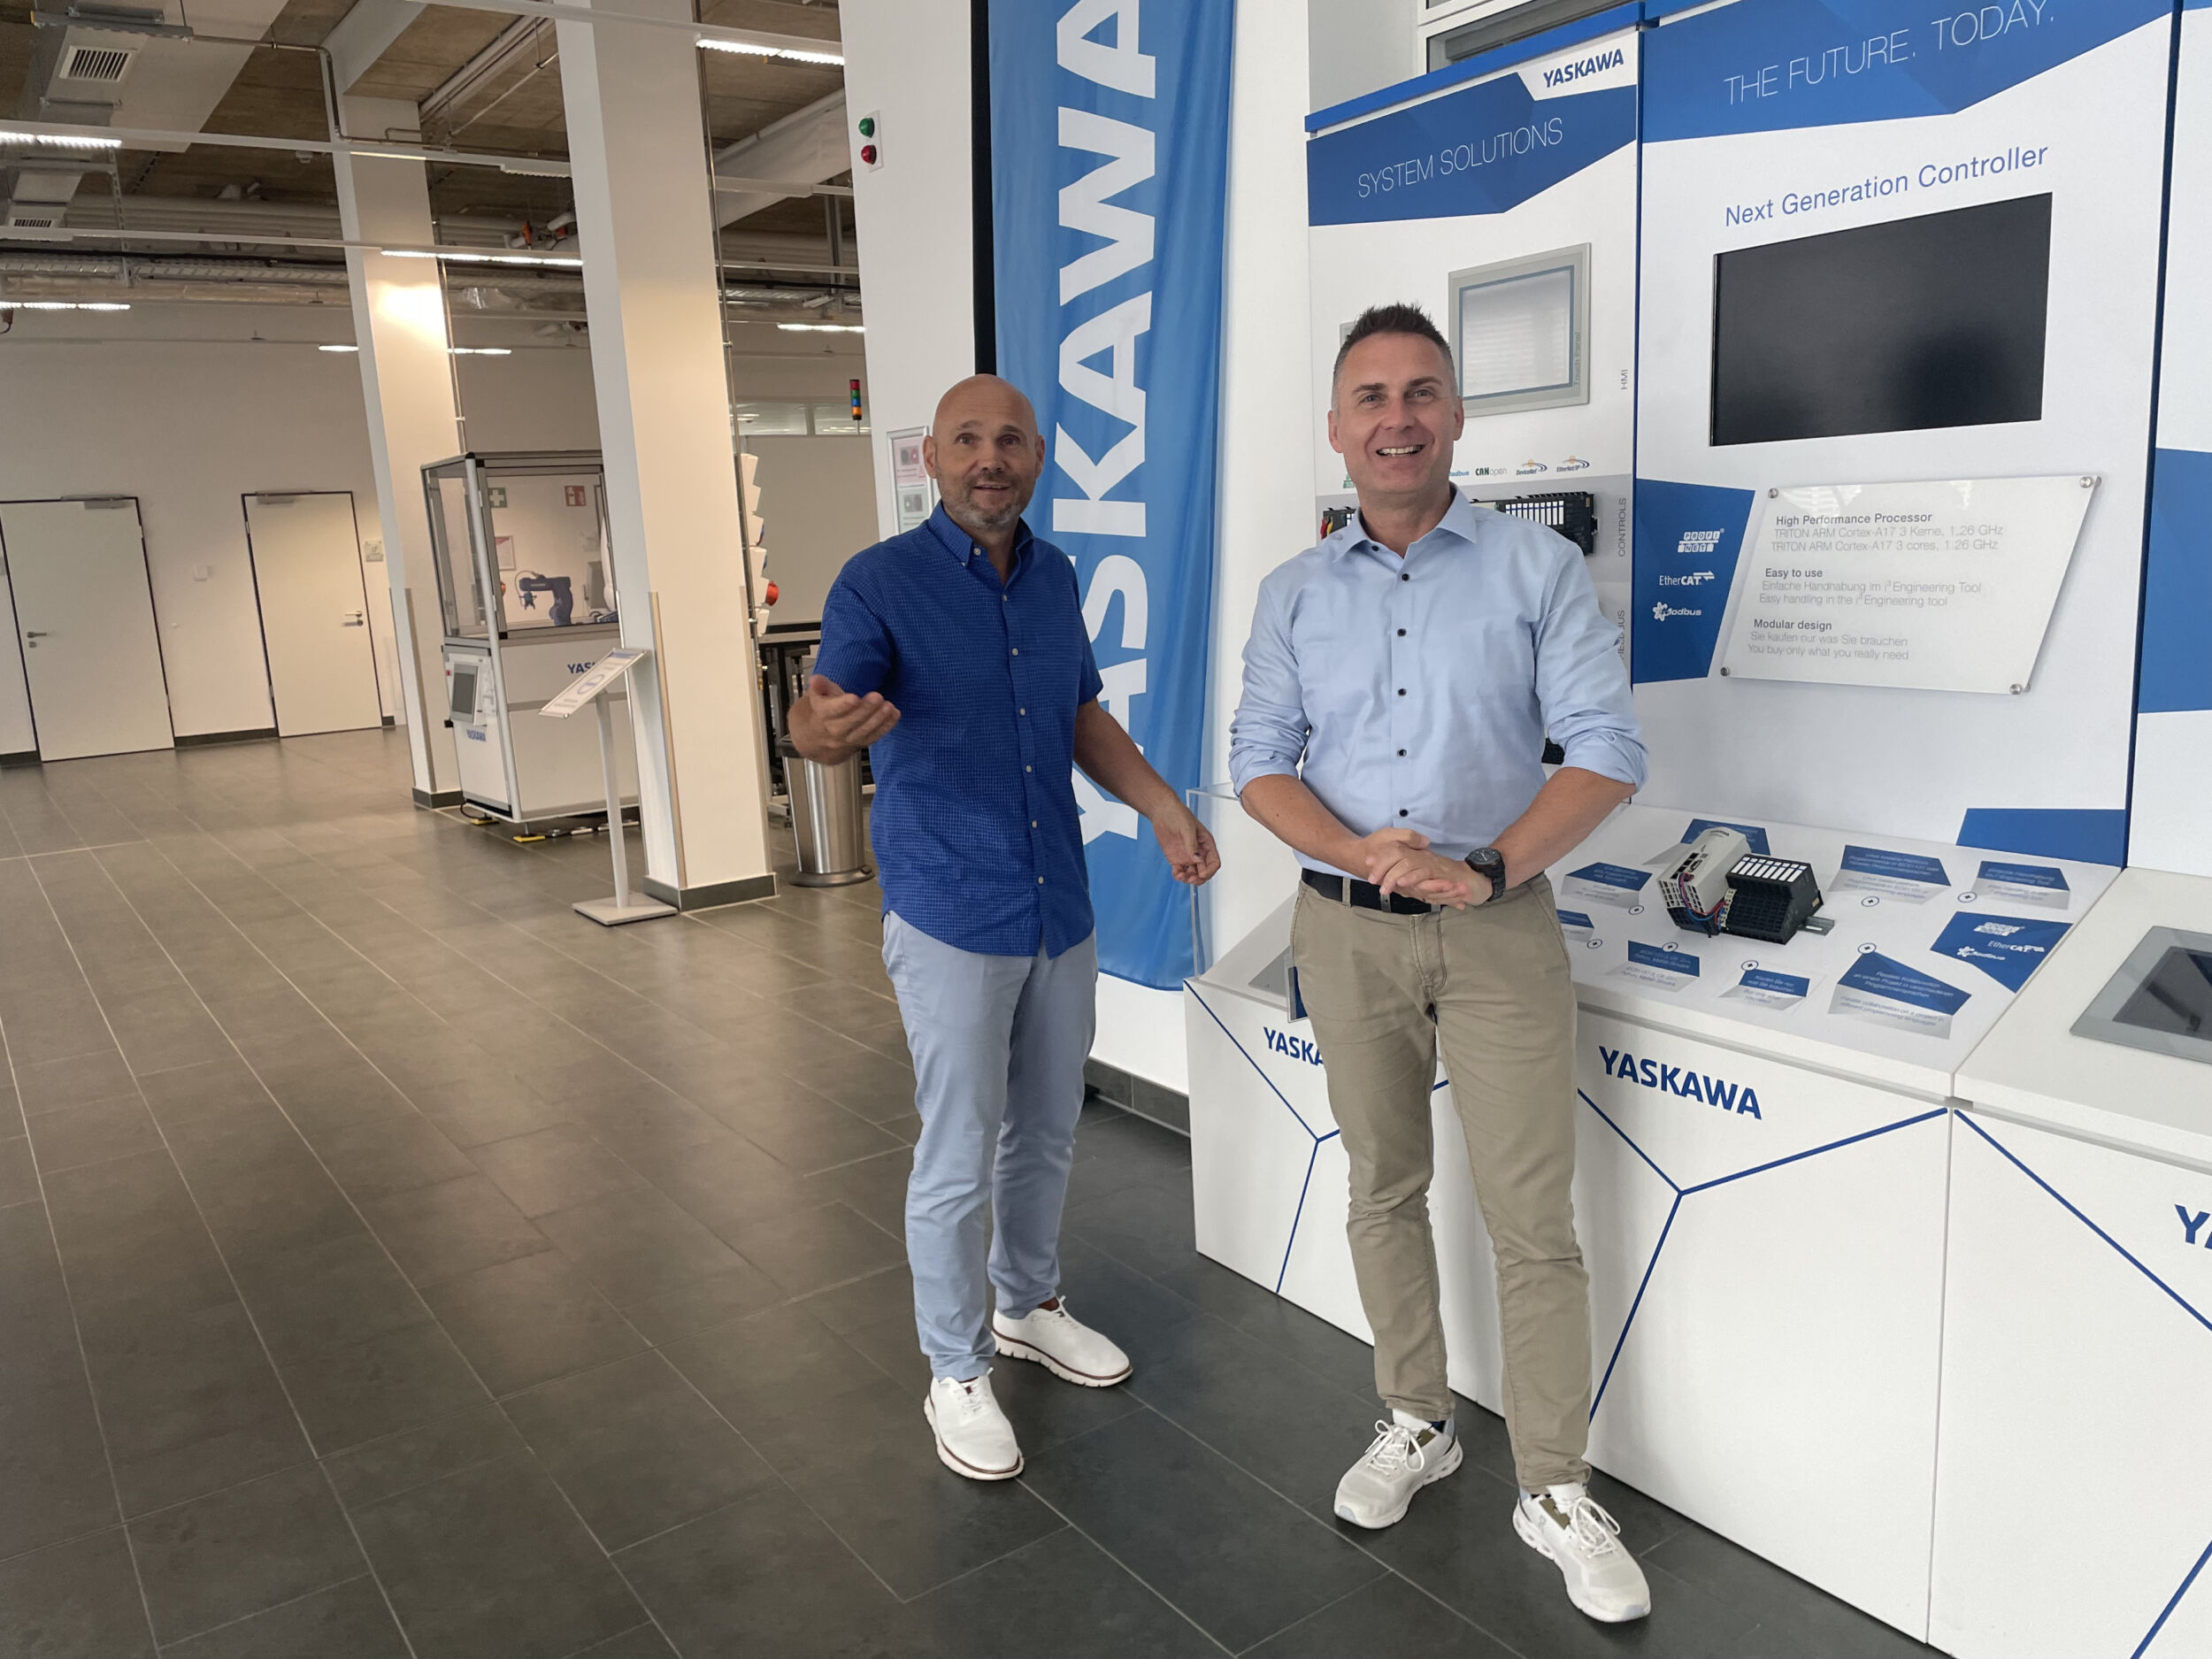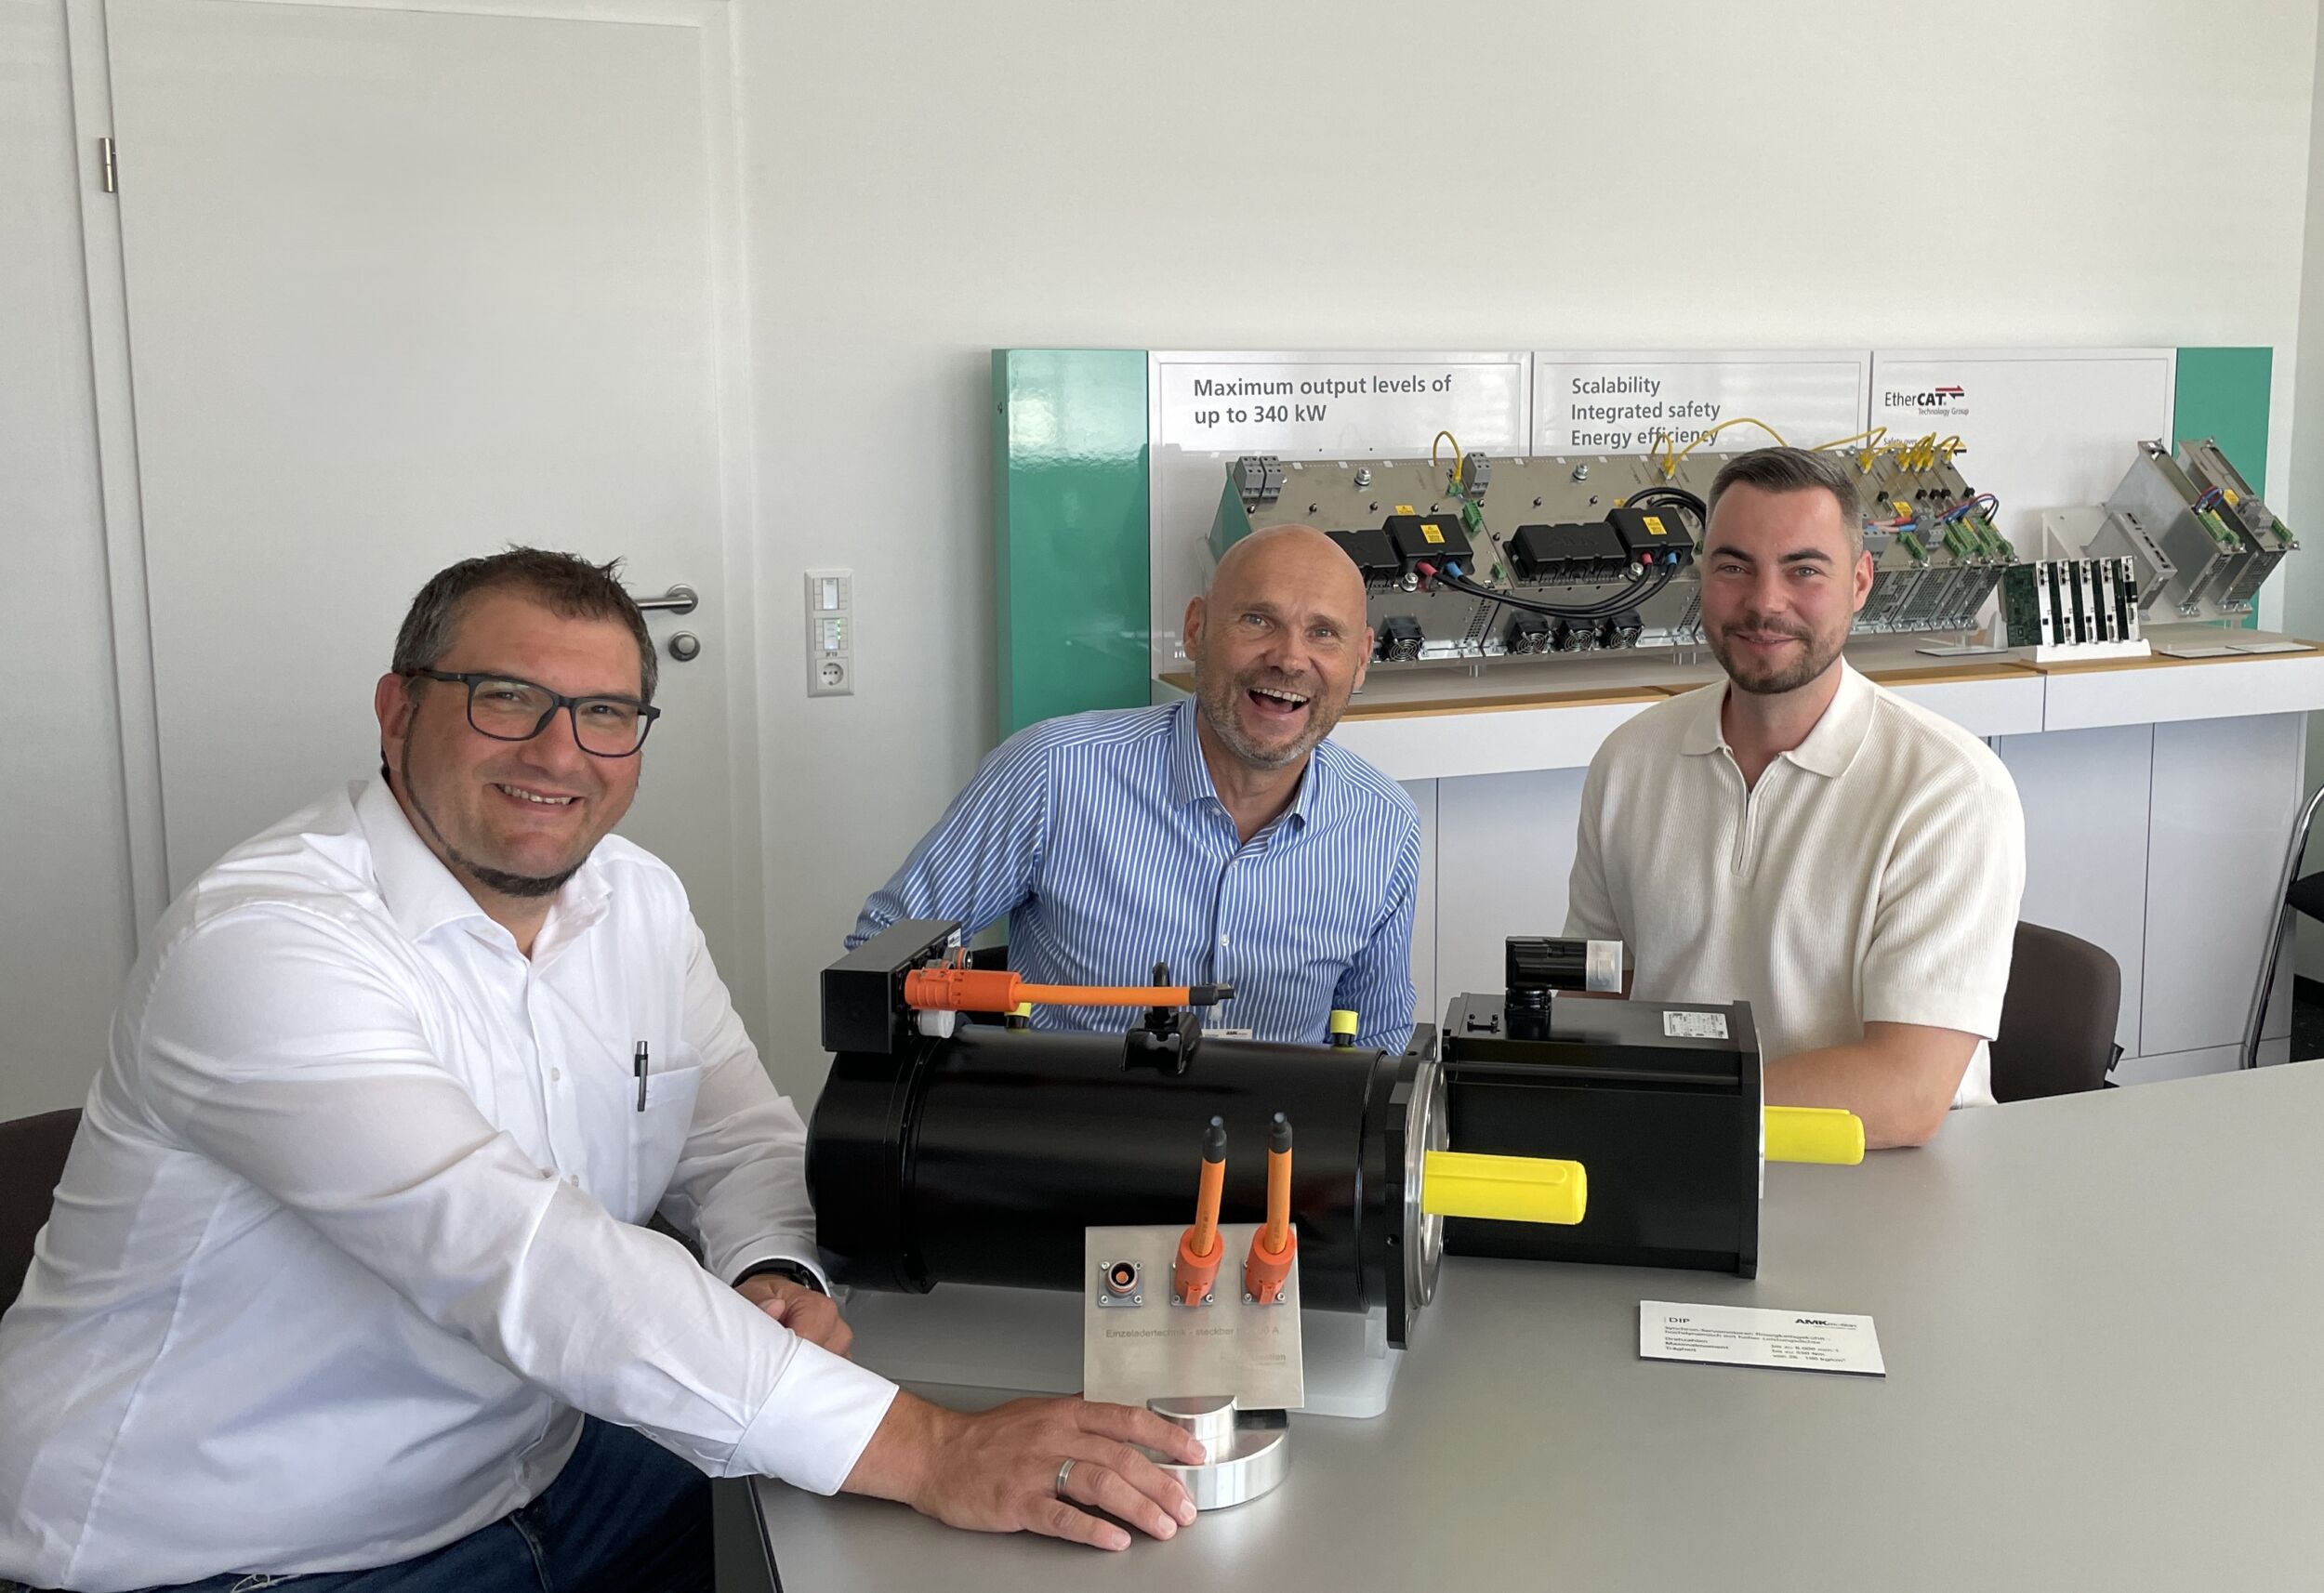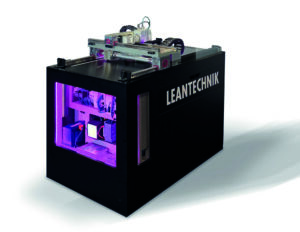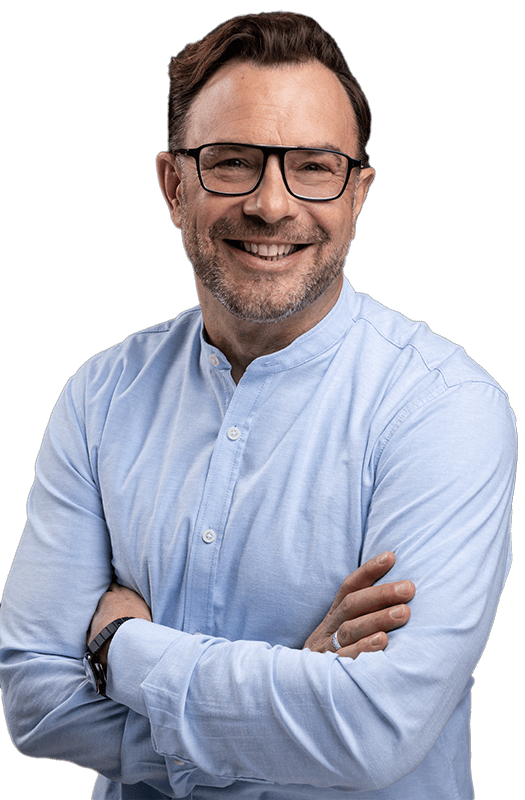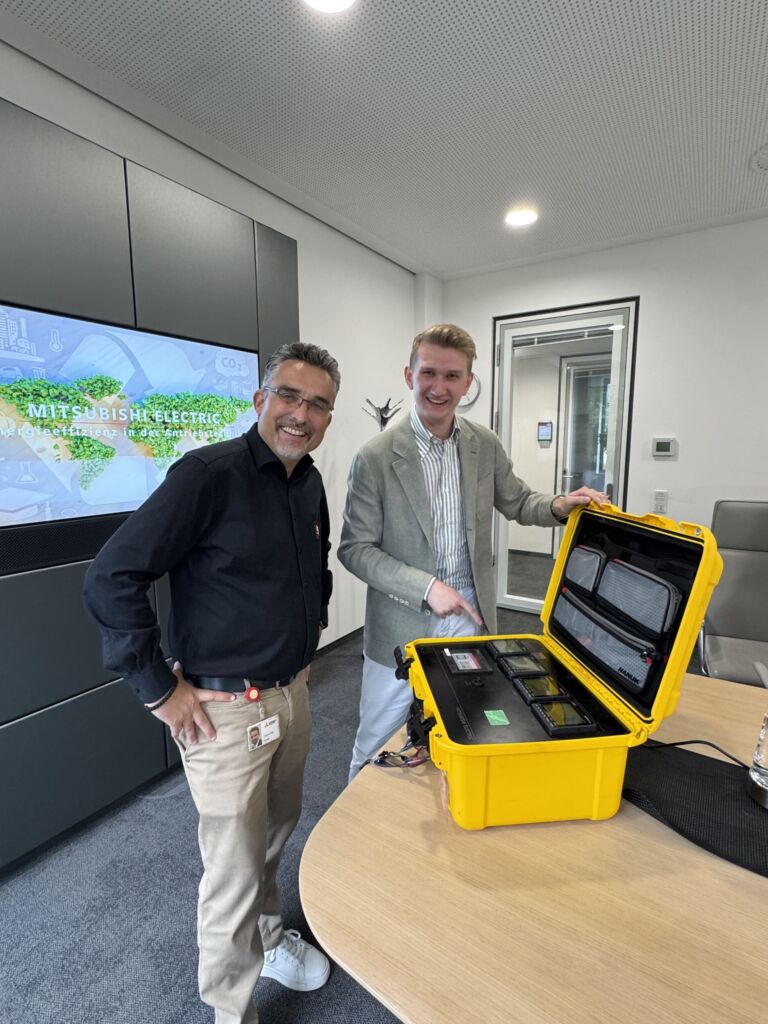
Thomas Droth, Leiter des Bereichs Industry Solutions im Geschäftsbereich Industrial Automation bei Mitsubishi Electric, und Joel Ridder, Product Manager Drives Systems bei Mitsubishi Electric, vor dem modularen Messkoffer mit dem sich der aktuelle Energieverbrauch aufnehmen lässt, was die Basis für eine ROI-Berechnung der Modernisierungsmaßnahmen bildet. – Bild: TeDo Verlag GmbH 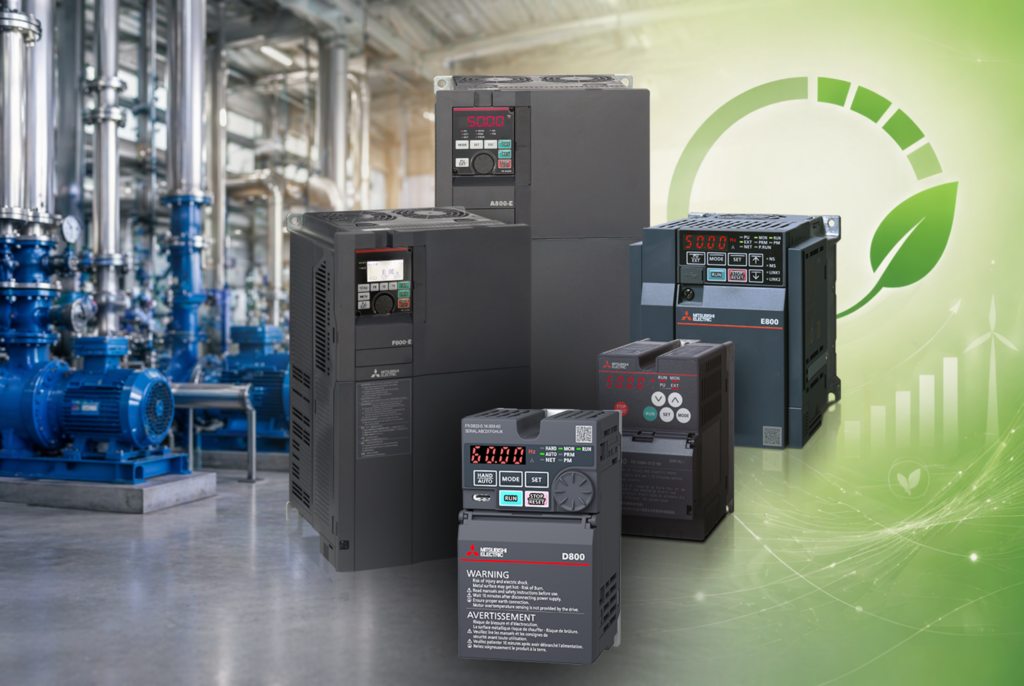
Durch den Einsatz moderner Frequenzumrichter von Mitsubishi Electric lassen sich Lastspitzen reduzieren und Energieanteile aus Bremsvorgängen zurückführen. – Bild: Mitsubishi Electric Europe B.V. 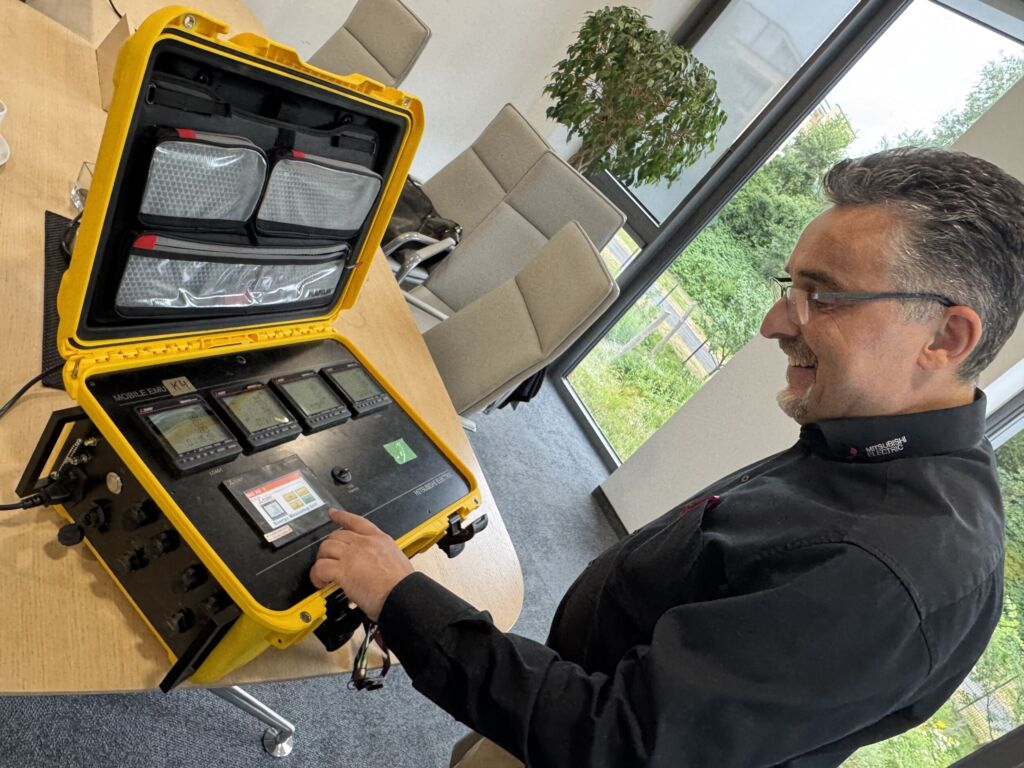
Der Messkoffer enthält vier elektronische Multi-Messgeräte der Serie ME96, die eine schnelle und genaue Überwachung der Spannungsversorgung oder des Betriebszustands einer Maschine ermöglichen sowie ein Touch-Panel für die Bedienung und Einstellung. – Bild: TeDo Verlag GmbH 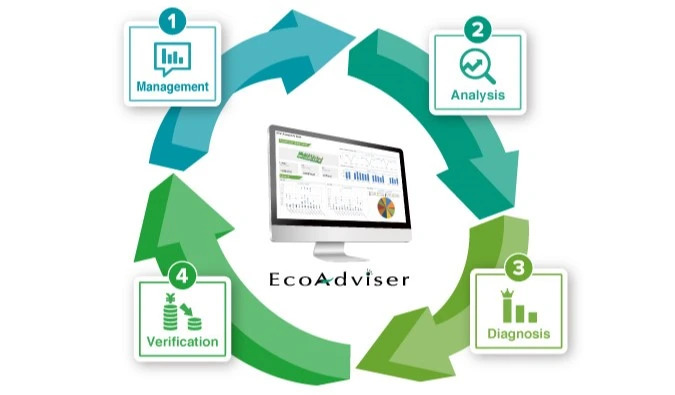
Der EcoAdviser mit der KI-Technologie 'Maisart' bietet eine umfassende Unterstützung für Energiesparmaßnahmen, vom Verständnis des aktuellen Zustands über die Identifizierung/Faktordiagnose von Energieverlusten bis hin zur Überprüfung von Energiesparmaßna – Bild: Mitsubishi Electric Europe B.V. 
Bild: Mitsubishi Electric Europe B.V.
Wo wird in der Industrie heute besonders viel Energie verschenkt?
Joel Ridder: Ein großer Teil der Motoranwendungen entfällt auf Pumpen und Lüfter. Gerade dort steckt enormes Einsparpotenzial. In Kläranlagen etwa arbeiten teilweise noch alte Systeme mit Drallklappenregelung. Mit moderner Antriebstechnik lässt sich hier viel erreichen – sowohl mit Frequenzumrichtern als auch mit effizienteren Motoren.
Thomas Droth: Ähnliches gilt für Druckluft. In vielen Betrieben versucht der Kompressor permanent, den Systemdruck aufrechtzuerhalten. Dabei müsste er gar nicht ständig unter Volllast laufen. Mit einem Frequenzumrichter lässt sich die Drehzahl dem tatsächlichen Bedarf anpassen und der Energieverbrauch reduzieren.
Wie bewusst ist den Betreibern dieses Einsparpotenzial?
Droth: Das technische Verständnis ist meist vorhanden. Viele wissen, dass sie Energie sparen könnten, haben aber Berührungsängste. Die Anlage läuft zuverlässig, also möchte man sie nicht anfassen – ‚Never change a running system‘. Genau deshalb ist es sinnvoll, zunächst zu messen, ohne gleich in die Anlage einzugreifen.
Ridder: Durch die gestiegenen Energiekosten hat sich das Bewusstsein deutlich verändert. Dabei geht es nicht nur um kWh, sondern auch um Lastspitzen. Wir sehen noch Lüfter, die morgens direkt am 50Hz-Netz eingeschaltet werden und beim Hochlaufen eine enorme Lastspitze verursachen. Mit vergleichsweise einfachen Lösungen konnten wir solche Spitzen bei Kunden um etwa 50 Prozent reduzieren. Das kann die Stromrechnung um mehrere Tausend Euro pro Jahr senken.
Wie findet ein Betreiber heraus, wo sich eine Modernisierung wirklich lohnt?
Droth: Wir schließen unser modulares Messequipment an die Maschine an und zeichnen das Lastprofil auf. So sehen wir, wie sich die Anlage unter Last und im Leerlauf verhält. Anschließend betrachten wir den gesamten Antriebsstrang: Welche Motoren sind installiert? Welche Effizienzklassen haben sie? Welche Möglichkeiten bestehen auf Motor- und Frequenzumrichterseite? Daraus erstellen wir eine ROI-Berechnung. Der Betreiber sieht also nicht nur das technische Einsparpotenzial, sondern auch, wann sich die Investition voraussichtlich amortisiert.
Wie lange muss dafür gemessen werden?
Ridder: Typischerweise etwa zwei Wochen. Nur so erhalten wir ein realistisches Lastprofil. Das haben wir beispielsweise im Recycling gesehen: An einem Tag läuft ein Auto durch einen Schredder, am nächsten werden vielleicht nur Matratzen verarbeitet. Die Belastungen unterscheiden sich erheblich. Eine kurze Messung könnte deshalb zu falschen Schlüssen führen. Über einen längeren Zeitraum lassen sich die Einsparungen belastbarer bewerten.
Muss daraus gleich ein kompletter Retrofit entstehen?
Droth: Nein. Entscheidend ist, was der Kunde erreichen möchte. Will er zunächst nur wissen, was seine Maschine verbraucht? Möchte er einzelne Komponenten austauschen oder einen kompletten Retrofit durchführen? Manchmal muss zunächst überhaupt keine neue Antriebstechnik installiert werden. Auch durch intelligente Steuerung und Software lassen sich Verbräuche reduzieren. Für die Auslegung nutzen wir Tools, in die Lastprofile, Servicefaktoren und bei Getriebemotoren auch die Getriebewirkungsgrade einfließen. So können wir Varianten technisch und wirtschaftlich bewerten.
Wo liegen die größten Stolpersteine bei einem Retrofit?
Droth: In der vorhandenen Technik. Bei einer hydraulischen Presse oder Schere muss beispielsweise geprüft werden, ob die Hydraulikpumpe für den Frequenzumrichterbetrieb geeignet ist. Auch Isolation und Isolationsklasse spielen eine Rolle. Deshalb beziehen wir möglichst den ursprünglichen Maschinenlieferanten ein und prüfen gemeinsam, ob und wie sich die Maschine ertüchtigen lässt.
Viele Betreiber fürchten Produktionsausfälle. Wie lange steht eine Maschine beim Umbau?
Ridder: Im besten Fall gar nicht. Bei Einschichtbetrieb lassen sich Arbeiten beispielsweise in die zweite Schicht verlegen. Muss der komplette Antriebsstrang mit Getriebe, Motor und Frequenzumrichter getauscht werden, können ein bis zwei Tage Stillstand entstehen. Das lässt sich aber planen. Bei einem Kunden haben wir Produktionslinien nacheinander modernisiert. Während eine Linie umgebaut wurde, lief eine andere zeitweise mit 120 Prozent. So konnten wir im Zwei-Tages-Rhythmus umrüsten, ohne den Gesamtoutput zu beeinträchtigen.
Muss beim Retrofit immer die maximal mögliche Effizienz herausgeholt werden?
Droth: Nein. Aufwand und Nutzen müssen zusammenpassen. Es kann sinnvoll sein, auf die letzten ein oder zwei Prozent zu verzichten, wenn dafür unverhältnismäßig große Umbauten erforderlich wären. Außerdem spielen nicht nur Energiekosten eine Rolle, sondern auch Umweltverträglichkeit, Materialeinsatz und die Abhängigkeit von seltenen Erden. Bei Anlagen, die etwa vorgeschriebene Emissionsgrenzwerte nicht mehr einhalten, kann statt eines aufwendigen Retrofits auch eine Neuanlage sinnvoller sein.
Welche Amortisationszeiten sind realistisch?
Ridder: Bei vielen Projekten liegen wir zwischen drei und fünf Jahren. Damit sind die Kunden in der Regel zufrieden. Natürlich hängt das stark vom Ausgangszustand ab. Wer einen sehr ineffizienten Motor und zusätzlich ein Getriebe mit schlechter Performance ersetzt, erreicht den ROI schneller. Vereinfacht gesagt: Je schlechter der Ausgangszustand, desto größer ist häufig das wirtschaftliche Potenzial.
Wie sieht es mit energieeffizienten Antrieben aus. Wann lohnt sich der Wechsel auf IE5?
Ridder: Bei IE2 oder noch ineffizienteren Motoren kann sich die Modernisierung schnell rentieren. Wenn bereits IE4-Motoren eingesetzt werden, ist der zusätzliche Effizienzgewinn durch IE5 oft zu gering, um einen Austausch wirtschaftlich zu rechtfertigen. Dann setzen wir nicht mehr primär bei der Hardware an, sondern bei Steuerung, Vernetzung und Software.
Wie groß kann das Potenzial dort noch sein?
Droth: Erstaunlich groß. Bei einem Kunden mit rund 20 relativ neuen CNC-Fräsmaschinen war die Antriebsseite bereits sehr gut. Im Standby liefen aber weiterhin Druckluft sowie Wasser- und Ölkühlung. Deshalb wurden die Verbräuche erfasst und Regeln definiert: Nach 20 Minuten Standby wurden zunächst Druckluft- und Ölpumpe abgeschaltet, nach weiteren 20 Minuten die Maschine. So ließ sich der Energieverbrauch um rund 30 Prozent reduzieren.
Dann geht es irgendwann nicht mehr um den einzelnen Motor, sondern um die gesamte Produktion.
Droth: Genau. Ist die Antriebsseite bereits effizient, liegt das nächste Potenzial in der intelligenten Steuerung des tatsächlichen Bedarfs. Dann kommt auch die Klimatisierung ins Spiel: Werden Maschinen abgeschaltet, entsteht weniger Wärme und die Klimaanlage muss weniger leisten. Aus einzelnen Maßnahmen wird ein Gesamtkonzept. Das erhöht allerdings die Komplexität. Unternehmen müssen ihre Abläufe analysieren und Mitarbeiter dafür abstellen. Nicht jeder möchte sofort das Maximum herausholen. Manche erreichen 30 Prozent Einsparung und sagen zunächst: Damit sind wir zufrieden.
Warum laufen angesichts solcher Potenziale trotzdem noch so viele alte Antriebe?
Ridder: Ein wesentlicher Grund ist die Anlagenverfügbarkeit. Unternehmen wollen Produktionsausfälle vermeiden. Hinzu kommen Unsicherheit und fehlende personelle Ressourcen. Gerade im Mittelstand fehlt häufig jemand, der solche Energieprojekte vorantreiben kann.
Welche Rolle werden Motorkonzepte wie Synchronreluktanz künftig spielen?
Ridder: Synchronreluktanz ist keine neue Technologie. Solche Motoren gibt es schon lange, sie waren aufgrund geringer Stückzahlen aber vergleichsweise teuer. Bei niedrigeren Energiepreisen war die Investition deshalb häufig schwer darstellbar.
Das verändert sich. Einerseits wollen Kunden Energie sparen, andererseits möchten Unternehmen ihre Abhängigkeit von seltenen Erden und bestimmten Rohstoffen reduzieren. Gleichzeitig beginnen Hersteller, Synchronreluktanzmotoren stärker in Serie zu fertigen, wodurch die Kosten sinken. Für die kommenden Jahre sehe ich deshalb nicht nur immer höhere Effizienzklassen als entscheidend an. Viel Potenzial liegt darin, vorhandene effiziente Technik breiter einzusetzen, Antriebe intelligent zu vernetzen, Energie innerhalb der Maschine weiterzuverwenden und das gesamte Produktionssystem statt nur einzelner Komponenten zu optimieren.
Wo liegen in den nächsten Jahren weitere Effizienzpotenziale?
Droth: Wir betrachten zunehmend nicht nur den Antrieb selbst. Ein Beispiel ist die Wärme, die in Schalträumen durch Frequenzumrichter und andere Komponenten entsteht. Gemeinsam mit unseren Klima- und Kältetechnikexperten untersuchen wir, wie sich diese Verlustwärme mithilfe von Wärmepumpentechnik aufwerten und beispielsweise als Heizwärme nutzen lässt. Dazu läuft bereits ein erstes Pilotprojekt. Es geht also nicht nur darum, weniger Energie einzusetzen, sondern auch unvermeidbare Verluste sinnvoll weiterzuverwenden.
Ridder: Gleichzeitig sind viele verfügbare Technologien noch längst nicht flächendeckend im Markt angekommen. Bei Servoantrieben können beispielsweise mehrere Achsen einen gemeinsamen Zwischenkreis nutzen. Bremst eine Achse, kann die freiwerdende Energie direkt eine andere Achse antreiben. Die Energie bleibt innerhalb der Maschine und wird unmittelbar wiederverwendet, statt sie ins Stromnetz zurückzuspeisen.